Maximalizace povrchové plochy chladiče balením ultra-tenkých, těsně rozmístěných žeber často zvyšuje tepelný odpor a zvyšuje náklady na CNC obrábění o 300 %. Pro vysoký-výkonCNC obráběný chladič, optimální vyvážení vyžaduje atloušťka žebra chladičemezi 1,5 mm a 2,5 mm, poměr stran nižší než 8:1 a atloušťka základny chladičedimenzován na 45stupňový rozptylový úhel vedení. Zohlednění přístupu k obráběcímu stroji, vychýlení frézy a poloměrů spodního kořene brzy zabrání ucpání mezní vrstvy, chvění nástroje a deformaci základní desky.
Proč selhává-optimalizace hustoty ploutví v CNC výrobě?
Tepelní inženýři často upadnou do pasti geometrického povrchu během rané-fázedesign chladiče. Ve standardních balíčcích CFD (Computational Fluid Dynamics) vykazuje nastavení tloušťky žebra na 0,5 mm s roztečí 1,0 mm vysoké koeficienty přenosu tepla konvekcí díky masivní aktivní povrchové ploše. Překlad těchto digitálních modelů do fyzické podobyvlastní design hliníkového chladičena 3osých nebo 5osých CNC obráběcích centrech zavádí závažná fyzická omezení, která výchozí simulace ignoruje. Základní přezkoumáníFaktory nákladů na CNC obrábění hliníkubrzy pomáhá vyhnout se navrhování nevyrobitelných konfigurací žeber.
Odpojení mezi simulacemi toku CFD a nástroji Shop{0}}Floor Tooling
Tenká žebra s vysokým-poměrem{1}}poměru stran na vřetenu stroje postrádají strukturální tuhost. Když se monolitní karbidová stopková fréza dostane do záběru s nepodepřenou hliníkovou stěnou o tloušťce 0,8 mm při 12 000 ot./min., řezné síly spustí silnou akustickou rezonanci a vysokofrekvenční chvění nástroje. Toto tlachání vede k:
· Zkosení stěny žebra a rozměrový posun větší než ±0,2 mm.
· Silná tvorba otřepů na špičce, která vyžaduje ruční sekundární odstranění otřepů.
· Mikro-trhliny podél kořene ploutve v důsledku cyklického namáhání v ohybu.
· Katastrofální zlomení nástroje, když frézy s malým průměrem-vyčistí hluboké a úzké kanály.
Cvakání, vychylování čepele a skutečné náklady na ultra{0}}tenké ploutve
Od dvou desetiletí prototypové-k-sériové výrobě v Dazao s využitímpokročilé služby CNC obráběníEmpirická výrobní data ukazují, že snížení počtu žeber o 20 % při současném zvýšení tloušťky žeber a rozteče kanálů často vede ke stejnému nebo lepšímu chlazení. Rozšíření kanálu snižuje pokles tlaku kapaliny, zabraňuje tepelnému ucpání mezní{2}}vrstvy a umožňuje pevným nástrojům zkrátit dobu výrobního cyklu o více než 50 %. Robustnípokyny pro návrh chladičemusí zacházet s tepelným výkonem a kinematikou CNC nástrojů jako se vzájemně propojeným systémem.
Výpočet tepelného odporu chladiče a fyzikálních hraničních omezení
Založení vyrobitelnéhohliníkový design chladičezačíná definováním rozpočtu tepelného odporu před výběrem geometrie žebra.
Stanovení rozpočtového řetězce tepelného odporu
Tepelný rozptyl následuje kontinuální pokles teploty podél vodivé a konvekční cesty. Systematickývýpočet tepelného odporu chladičevyrovnává energetický rozpočet:
1. Určete celkový ztrátový výkon ve wattech.
2. Stanovte světlou výšku provozní teploty odečtením maximální teploty okolního vzduchu od maximální povolené teploty křemíkového přechodu.
3. Vypočítejte celkový přípustný tepelný odpor systému vydělením teplotní světlé výšky celkovým ztrátovým výkonem.
4. Odečtěte vnitřní spoj součásti-pro-tepelný odpor pouzdra a kontaktní odpor materiálu tepelného rozhraní (TIM) od celkového povoleného odporu.
Zbývající hodnota představuje cílový tepelný odpor pro základnu chladiče a pole žeber. Pokud je cílový tepelný odpor nižší než 0,15 stupně Celsia na watt v kompaktním půdorysu, pasivní přirozená konvekce se stává fyzicky nemožným, což vyžaduje nucenou konvekci nebo vestavěný hardware-změny fáze.
Dynamika tekutin: Přirozená konvekce vs. Hranice nuceného proudění vzduchu
Režim toku určuje fyzické hranicerozteč žeber chladiče:
· Přirozená konvekce:Pohyb vzduchu závisí pouze na vztlakových silách generovaných gradienty hustoty vzduchu. Rychlost tekutiny zřídka přesahuje 0,2 až 0,5 m/s. Pokud je rozteč žeber menší než 6,0 mm, tepelné hraniční vrstvy splývající s protilehlými žebrovými stěnami tlumí vzestupný konvekční tah a vytvářejí stagnující vzduchovou pokrývku, která zvyšuje teploty na přechodu.
· Nucená konvekce:Statický tlak dodávaný axiálními ventilátory nebo dmychadly pohání přes kanály žeber rychlosti vzduchu mezi 1,5 m/sa 6,0 m/s. Tenčí okrajové vrstvy umožňují těsné rozteče žeber mezi 1,5 mm a 3,5 mm. Pokud však hydraulický odpor žebrového pole překročí křivku statického tlaku ventilátoru, vzduch se vydá cestou nejmenšího odporu a chladič zcela obejde. Designéři by se měli poraditPravidla návrhu tloušťky stěny CNCaby bylo zajištěno, že konstrukce žeber odolají tlaku vzduchu a mechanickému sevření.
Tloušťka základny a úhel tepelného rozptylu 45 stupňů
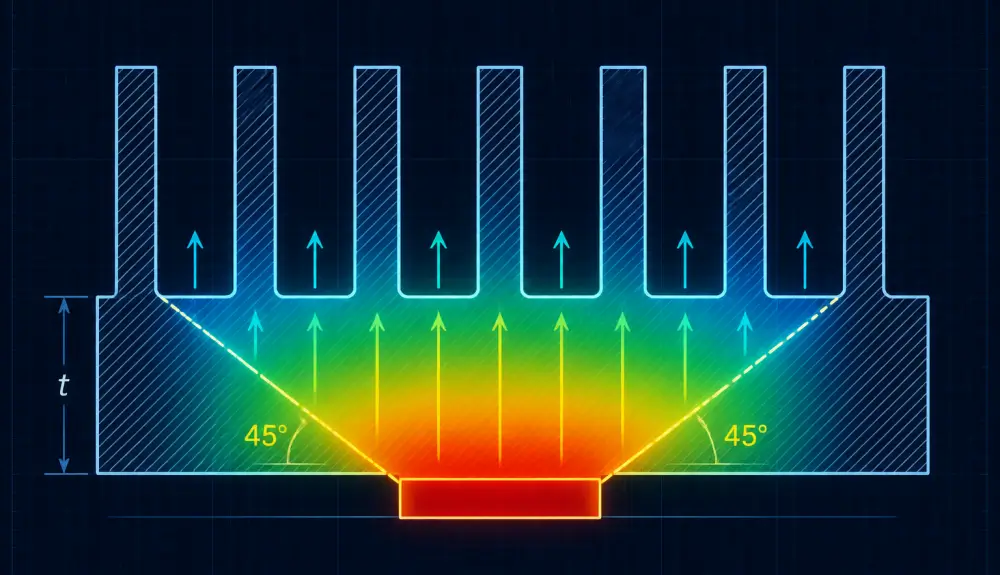
Tloušťka základny chladiče slouží jako primární tepelný zásobník a boční vodivá rovina. Bodové zdroje tepla, jako jsou výkonové MOSFETy nebo -procesní jednotky s vysokou hustotou, přenášejí teplo dolů a ven skrz kovovou matrici pod efektivním úhlem vedení 45 stupňů.
Když je základna příliš tenká (například pod 3,0 mm pro zdroj tepla 30 mm x 30 mm), dochází k místnímu tepelnému nasycení přímo pod matricí. Vnější oblasti žebrového pole zůstávají studené, což má za následek špatné tepelné využití. Naopak příliš tlustá základna přidává nadbytečnou hmotnost komponent a komplikujestrategie frézování vnitřních hlubokých kapes. Jako spolehlivé výrobní pravidlo platí, že tloušťka základny by se měla rovnat alespoň 1,5 až 2,0 násobku tloušťky žebra a nikdy by neměla být menší než 50 % vzdálenosti od okraje zdroje tepla k vnějšímu okraji chladiče.
Parametry geometrie ploutví: Meze CNC obrábění vs. Tepelný rozptyl
Vyrovnávánívýška žebra chladiče, tloušťka a rozteč určují jak křivku výrobních nákladů, tak skutečný chladicí výkon.

Limity tloušťky žeber, vibrace nástroje a rychlosti posuvu
Pro strukturální integritu během CNC frézování drážek musí stěny žeber vydržet boční řezný tlak:
· Méně než 1,0 mm:Hliníková žebra se chovají jako pružné konzoly. Vysokorychlostní stopkové frézy způsobují chvění žeber, což vede k hrubé povrchové úpravě stěny (Ra > 3,2 um), rozměrovému zkosení a slyšitelné rezonanci během obrábění.
· 1,2 mm až 1,5 mm:Praktické minimum pro standardní výrobu. Vyžaduje specializované dráhy nástroje, sníženou hloubku řezu a lehký radiální záběrový krok, což prodlužuje doby cyklu stroje.
· 1,5 mm až 3,0 mm:Optimální vyvážení pro hospodárnost obrábění. Tato tloušťka umožňuje standardním monolitním karbidovým nástrojům pracovat s agresivními posuvy a rychlostmi na moderníchmožnosti přesného CNC frézováníbez průhybu stěny, zachování úzkých tolerancí v rozmezí ±0,05 mm.
Omezení rozteče lamel a vůle řezacího nože
Vůle mezi žebry určuje maximální průměr nástroje, který může dílna použít:
· Je-li rozteč žeber 2,0 mm, musí strojník použít stopkovou frézu s maximálním průměrem 1,5 mm až 1,8 mm, aby byl zajištěn správný odvod třísek a volný prostor.
· Stopkové frézy s dlouhým-dosahem-mají nízkou tuhost průřezu-. Vychýlení frézy se zvyšuje s krychlí nepodporované délky nástroje.
· Když rozteč žeber klesne pod 1,5 mm, uvnitř slotu se -nabalí čipy. Zachycené hliníkové třísky se spojí s drážkami frézy, což způsobí okamžité zlomení nástroje a roztržení povrchu žeber.
Výška ploutve a strop s poměrem stran 8:1
Poměr stran ploutví je definován jako celková výška ploutve dělená tloušťkou jednotlivých ploutví:
· Standardní CNC frézování:Ekonomické poměry stran se pohybují od 3:1 do 6:1.
· Rozšířené CNC frézování:Poměry stran od 6:1 do 8:1 vyžadují několik stupňovitých-hloubkových průchodů, přizpůsobené nástroje s rozšířeným{5}}krkem a snížené řezné posuvy, což zvyšuje náklady na obrábění.
· Poměr stran nad 8:1:Nedoporučuje se pro čistě CNC obrábění kvůli silnému vychýlení nástroje a vibracím žeber. Poměry od 10:1 do 25:1 vyžadují alternativní výrobní procesy, jako je řezání nebo extruze.
|
Poměr stran Fin (H : T) |
Obtížnost obrábění |
Relativní CNC náklady (%) |
Primární rizikové faktory |
|
Až 4:1 |
Nízký |
Výchozí stav (100 %) |
Minimální; standardní stopkové frézy, vysoké rychlosti posuvu |
|
4:1 až 6:1 |
Mírný |
130% - 160% |
Malé vychýlení nástroje; vyžaduje stupňovitou hloubku |
|
6:1 až 8:1 |
Vysoký |
200% - 300% |
Silné chvění, zlomení frézy, zkosení stěny |
|
Více než 8:1 |
Extrémní / nepraktické |
> 450% |
Stojan na nářadí, třískové svařování; vyžaduje EDM nebo skiving |
The Root Corner Radius Trap: Přemostění mezery v simulaci CFD
Běžným nedopatřením při tepelném modelování je vynechání vnitřního spodního poloměru. Standardní tepelné simulace předpokládají čisté, 90-stupňové čtvercové rohy v průsečíku, kde se žebrová stěna setkává s podlahou základní desky.
Ve fyzické CNC výrobě mají stopkové frézy rádius rohu, aby se zabránilo vylamování řezné hrany. Plochá-dnová stopková fréza ponechává rohový přechodový poloměr mezi R0,3 mm a R1,0 mm. RecenzeOptimalizace nákladů na poloměr CNC rohuukazuje, proč odstranění těchto zaoblení zvyšuje náklady na nástroje.
Toto nahromadění kořenového filé způsobuje dva různé fyzické efekty:
1. Hranice-Omezení proudění vzduchu vrstvy:V systémech s nucenou konvekcí s nízkými kanály žeber zmenšují kořenové zaoblení účinnou plochu průřezu -průtoku v nejvyšší{1}}zóně vedení o 4 % až 8 %, čímž se zvyšuje odpor vzduchu kanálu a způsobuje nepředvídatelný pokles statického tlaku.
2. Podpora tepelného vedení:Pozitivně působí poloměr kořene jako přirozený vodivý vyztužení, snižuje lokalizovaný tepelný odpor v základně žebra a zlepšuje strukturální tuhost vůči vibracím.
Technické výkresy musí výslovně specifikovat poloměr kořenového rohu R0,5 mm nebo větší, spíše než ostré vnitřní rohy.
Rovinnost základní desky, odlehčení zbytkového napětí a odolnost vůči tepelnému rozhraní
Dosažení minimálního tepelného odporu na rozhraní součástky vyžaduje přímý fyzický kontakt mezi polovodičovým pouzdrem a základnou chladiče. Nerovnosti povrchu, úhlové naklonění a deformace základní desky vytvářejí vzduchové dutiny v mikro-rozsahu. Protože stojatý vzduch má extrémně nízkou tepelnou vodivost zhruba 0,026 W/mK, nekontrolovaná topologie povrchu zhoršuje přenos tepla dříve, než se tepelná energie vůbec dostane do žebrového pole.

Drsnost povrchu vs. Skutečná rovinnost: Realita mezery TIM
Technické výkresy často zaměňují drsnost povrchu za rovinnost povrchu:
· Drsnost povrchu (Ra):Definuje mikroskopické značky nástrojů od{0}}do{1}}údolí. -Obrobená povrchová úprava Ra 0,8 um až Ra 1,6 um poskytuje optimální mechanický substrát pro tepelné mazivo, podložky pro výměnu fáze- nebo výplně mezer. Specifikace zrcadlově -leštěného povrchu Ra 0,2 um zvyšuje náklady{10}} na řezání nebo lapování bez měřitelných tepelných výhod, protože materiály tepelného rozhraní (TIM) jsou navrženy speciálně pro zvlhčení a vyplnění mikroskopických stop nástrojů.
· Rovinnost povrchu:Definuje makroskopickou odchylku v celém montážním rozpětí. Tolerance rovinnosti 0,05 mm na referenční délce 100 mm je standardní pro vysoko-elektroniku nanormy tolerance obrábění hliníku CNC. Pokud rovinnost překročí 0,10 mm, tuhé polovodičové obaly se nemohou deformovat, aby překlenuly mezeru, což vede k nerovnoměrné tloušťce TIM, lokalizovanému vysychání a katastrofálním překročením teplot- poruch.
Uvolnění zbytkového napětí: Prevence prohnutí základní desky po těžkém CNC hoggingu
Ke kritickému poruchovému režimu v přesné výrobě dochází při odebírání velkých objemů materiálu z pevných hliníkových předvalků. Standardní deska Al6061-T6 obsahuje vnitřní zbytková pnutí vyplývající z rychlého kalení vodou a mechanického natahování během výroby suroviny. Když CNC obráběcí stroje vytěží 60 % až 75 % celkového objemu bloku pro vytvoření hlubokých kanálů, dojde ke zničení rovnováhy metalurgického napětí.
Po uvolnění ze svěráku uvolní základní deska vnitřní napětí prohnutím nahoru nebo dolů o 0,10 mm až 0,25 mm:
· Konvexní oblouk soustředí mechanický tlak zcela na střed křemíkové matrice, čímž hrozí prasknutí obalu při zvedání vnějších žebrových zón.
· Konkávní oblouk vytváří hustou-vyhladovělou kapsu přímo nad primárním zdrojem tepla, kde vrstva TIM přesahuje svou maximální tepelnou návrhovou tloušťku.
Protokol Dazao Machining Protocol pro ověření rovinnosti
Aby byla zaručena certifikovaná rovinnost základny 0,02 mm až 0,05 mm u tenkých-základních a vysokých-žeber, společnost Dazao implementuje vícestupňový protokol obrábění pro odstraňování pnutí-založený na přísnýchinženýrské směrnice pro CNC obrábění hliníku:
1. Hrubé frézování:Vysoce{0}}účinné trochoidální frézovací dráhy odstraní 85 % objemu drážky, přičemž na všech površích zůstane 0,5 mm dokončovacího materiálu.
2. Tepelná úleva:Polo{0}}opracované součásti procházejí řízeným vypalováním v peci při 180 až 200 stupních Celsia po dobu dvou hodin, po kterém následuje pomalé ochlazování pece, aby se eliminovalo indukované mechanické napětí.
3. Vlastní vakuové upevnění:U finálních sbírek se díly upevňují pomocí porézních vakuových sklíčidel namísto vysokotlakých-mechanických svorek na hrany, které při řezání zavádějí pružnou deformaci.
4. Vyvážený vysoko{1}}rychlostní střih:Diamantové-břitové frézy s břitovými destičkami provádějí lehké řezy (hloubka řezu 0,05 mm) při 10 000 ot./min. a vytvářejí stabilní montážní základnu bez pnutí-s ověřenou rovinností.
Povrchové úpravy: Tepelná emisivita, dielektrická izolace a chemické zachycování
Povrchové konverzní povlaky chrání hliník před atmosférickou oxidací a modifikují vlastnosti tepelného záření. Výběr povrchových úprav bez zohlednění chemie nátěrů však může způsobit tepelné a montážní poruchy. Podrobný rozpis chemických nátěrů naleznete v našempovrchová úprava hliníku a vedení eloxování.
Přenos tepla sáláním: Když na černé anodizaci skutečně záleží
Neošetřený, holý frézovaný hliník má nízkou hodnotu tepelné emisivity mezi 0,04 a 0,06, což znamená, že odráží více než 94 % sálavé tepelné energie zpět do součásti. Použitím průmyslového-standardního černého nebo čirého eloxovaného povlaku typu II s kyselinou sírovou (tloušťka 10 až 15 um) se vytvoří film oxidu hlinitého s otevřenými -póry, který zvyšuje emisivitu povrchu na 0,82 až 0,88.
Praktický dopad závisí na režimu chlazení:
· Kryty s přirozenou konvekcí:Radiace se podílí 20 % až 35 % na celkovém rozptylu tepla. Eloxování je povinné; jeho vynechání může zvýšit teplotu součástí v ustáleném stavu o 8 až 15 stupňů Celsia.
· Systémy nuceného vzduchu (rychlost vzduchu > 2,5 m/s):Nucený přenos tepla konvekcí zcela dominuje energetické bilanci. Radiace představuje méně než 3 % čistého rozptylu. Neeloxované, čiré-chromované nebo bezproudově poniklované-poniklované chladiče při vysokorychlostním proudění vzduchu fungují téměř stejně jako černé eloxované varianty.
Tvrdé eloxování (typ III) jako tepelně izolační bariéra
Zatímco standardní eloxování typu II poskytuje díky své tenké vrstvě minimální vodivý tepelný odpor, specifikace tvrdého eloxování typu III (Mil-A-8625, tloušťka 35 až 50 um) vytváří provozní postih. Tvrdě eloxované povlaky se skládají z husté, nevodivé keramiky z oxidu hlinitého s vlastní tepelnou vodivostí pouze 1,0 až 1,5 W/mK, ve srovnání se 167 W/mK u podkladového substrátu ze slitiny Al6061-T6. Vrstva tvrdého povlaku o tloušťce 50 um na primární montážní podložce představuje měřitelnou vodivostní tepelnou bariéru, která zvyšuje teploty přechodu při vysokých tepelných tocích.
Chemické zachycování a kvetení soli v kanálech s vysokým-poměrem{1}}poměrů stran
Když technický výkres obsahuje malou rozteč lamel (méně než 2,0 mm) v kombinaci s vysokými žebry (poměr stran větší než 5:1), povrchové napětí brání standardnímu oplachování -nádrže volně cirkulovat spodními kanály.
Pokud kyselina sírová z anodizační lázně zůstane zachycena uvnitř kořenů štěrbiny:
· Kyselý zbytek se pomalu odpařuje během skladování nebo polního provozu.
· Zachycené chemikálie reagují s vlhkostí za vzniku práškových bílých krystalů síranu hlinitého (solné květy) podél kořenů ploutví.
· Tyto solné květy překlenují mezeru mezi žebry, korodují ochranný povrch a uvolňují vodivé částice na blízké desky s plošnými spoji.
Aby se zabránilo solnému květu, společnost Dazao pro všechny zakázkové zakázky s úzkým-kanálem prosazuje třístupňový cyklus ultrazvukové neutralizace v kombinaci s tlakovým proplachováním vyhřívanou de-ionizovanou vodou.
|
Typ povrchové úpravy |
Emisivita (0 až 1) |
Riziko tepelné bariéry |
Optimální scénář aplikace |
|
Holé / odmaštěné jako-frézované |
0.04 - 0.06 |
Žádný |
Dočasné zkušební stolice,-nekorozivní laboratorní použití |
|
Sírová anodizace typu II |
0.82 - 0.88 |
Velmi nízká (< 15 um) |
Přirozená konvekce, venkovní zastřešení, LED |
|
Tvrdá anodizace typu III |
0.85 - 0.90 |
Střední (35 - 50 um) |
Extrémně abrazivní / pouze mořské prostředí |
|
Chemický film (chromát) |
0.08 - 0.12 |
Nula (zanedbatelný film) |
Nutné uzemnění, vysokorychlostní{0}}vysávání vzduchu |
|
Bezproudové niklování |
0.05 - 0.10 |
Nízký |
Pájené tepelné sestavy, měděné lepení |
Technické popisy pro selektivní maskování kontaktního povrchu
Pokud není vyžadována vysokonapěťová elektrická izolace, měly by být montážní podložky součástí během tvrdého eloxování typu III zamaskovány, nebo by měly být po eloxování lokálně -nalepeny pomocí lehké sekundární CNC mušky-. Specifikujte selektivní maskování na výrobních výkresech pomocí explicitních popisků: Plocha povrchu v rámci určených hranic, aby zůstala bez anodického povlaku; chemický konverzní nátěr podle MIL-DTL-5541 povolený pro ochranu proti korozi.
Kompromisy výběru materiálu: AL6061, AL6063 a čistá měď C1100
Výběr materiálu určuje míru tepelné vodivosti, cenu surového materiálu, životnost řezného nástroje a přípustnou strukturální složitost. Integrace tepelných prvků přímo do mechanických krytů vyžaduje konzultaci avlastní průvodce návrhu CNC obrábění hliníku.

AL6061-T6 vs. AL6063-T6: Strukturální tuhost vs. gumové opotřebení nástrojů
· AL6061-T6:Referenční slitina pro přesné obrábění. Poskytuje tepelnou vodivost přibližně 167 W/mK. Vysoký obsah křemíku a hořčíku vytváří krátké, křehké třísky, které se rychle odvádějí z hlubokých štěrbin. Zachovává si vysokou mez kluzu 276 MPa, což umožňuje robustní konstrukční závity nanormy pro navrhování slepých a závitových CNC otvorů.
· AL6063-T6:Dominantní slitina pro extrudované profily díky vyšší tepelné vodivosti (cca 201 W/mK). Volba AL6063 pro čistě CNC obrábění však přináší vážné kompromisy ve výrobě-. Slitina je měkká a tažná při řezném zatížení, což způsobuje, že se dlouhé třísky přivařují k drážkám nástroje a vytvářejí silné otřepy na špičkách žeber, které zvyšují náklady na práci při odstraňování otřepů o 25 % až 40 %.
Čistá měď C1100: Maximální vodivost při vysoké hmotnosti a ceně nástrojů
Bezkyslíkatá-měď (C1100 / C10100) poskytuje tepelnou vodivost přibližně 390 W/mK, více než dvojnásobek než Al6061. Je to preferovaný materiál pro horká místa s vysokým-tepelným-tokem přesahujícím 50 W/cm2.
Čistá měď však přináší tvrdé mechanické postihy:
· Hmotnostní hustota:Měď váží 8,96 g/cm3 ve srovnání s 2,70 g/cm3 u hliníku. Pevný měděný chladič přidává o více než 330 % více hmotnosti montážní sestavě PCB, což často vyžaduje strukturální zadní desky, aby se zabránilo ohýbání desky při nárazech a vibracích.
· Obtížnost obrábění:Měď je extrémně tažná a deformací-rychle tvrdne. Míra opotřebení nástrojů je třikrát až pětkrát vyšší než u hliníku. Obrábění hlubokých, tenkých žeber z mědi vyžaduje agresivní chladicí kapalinu, specializované leštěné diamantové nástroje a konzervativní řezné rychlosti, což podstatně zvyšuje náklady na cyklus stroje.
Hybrid Copper{0}}Inlay Baseplate Engineering
Spíše než frézování celého chladiče z masivních měděných bloků používá standardní{0}}přístup v oboru hybridní architekturu:
1. Vyrobte primární základní desku a žebrové pole z lehkého,{1}}levného Al6061-T6.
2. CNC vyfrézujte přesnou kapsu v základní desce přímo pod vysokovýkonnou silikonovou matrici.
3. Rušivé lisování-nasaďte nebo připájejte do kapsy přesný-broušený měděný nástavec C1100 nebo parní komoru.
Tato hybridní konfigurace poskytuje 90 % tepelného výkonu pevného měděného chladiče při současném snížení celkové hmotnosti součástí o 60 % a snížení nákladů na obrábění na polovinu.
|
Stupeň materiálu |
Tepelná vodivost (W/mK) |
Hustota (g/cm3) |
Index obrobitelnosti |
Typická aplikace |
|
Al6061-T6 |
167 - 170 |
2.70 |
100 % (základní hodnota) |
Součásti integrovaného krytu-CNC |
|
Al6063-T6 |
200 - 205 |
2.69 |
65 % (gumovité, otřepy) |
Pouze vytlačované profily |
|
Čistá měď (C1100) |
385 - 395 |
8.96 |
30 % (vysoké opotřebení nástroje) |
Extrémní tepelný tok zemře |
|
Al6061 + Cu Inlay |
~ 280 (efektivní rozpětí) |
~ 3.80 |
85 % (vysoká účinnost) |
Vysoce{0}}výkonné servery |
Výrobní rozhodovací strom: CNC obráběný chladič vs. vytlačování vs
Výběr správného výrobního procesu závisí na objemech výroby, rozměrové složitosti, hustotě žeber a počátečních rozpočtech na nástroje. VyhodnocováníCNC chladič vs extruzedynamika včas chrání plány vývoje hardwaru.

Srovnávací analýza: Cena nástroje, tolerance a poměr stran
· Extruze hliníku:Roztavený předvalek je protlačován skrz kalenou ocelovou matrici. Náklady na nástroje jsou nízké (1 500 až 4 000 USD) a jednotkové náklady jsou co do objemu minimální. Geometrie žeber je však přísně lineární a rovnoměrná podél osy vytlačování. Pro přidání montážních otvorů, kapes a výřezů je stále nutné sekundární CNC obrábění.
· Technologie Skived Fin:Zakřivený nůž krájí a skládá tenké hobliny z pevného kovového bloku tak, aby vytvořily integrální žebra s vysokou{0}}hustotou. Skiving dosahuje poměrů stran přes 25:1 s nulovým odporem rozhraní. Zkosená žebra jsou však křehká, nemohou tolerovat boční-zatěžovací síly a nemohou vytvářet integrované obvodové montážní stěny ani složité 3D prvky.
· 5osé CNC obrábění:Surový předvalek se tvaruje na více{0}}osých obráběcích centrech. Zatímco doba cyklu jednotky je delší, CNC nabízí úplnou svobodu návrhu: komplexní více-směrová pole kolíků, integrované těsnicí drážky pro o-kroužky, více-úrovňové stupňovité základní desky a závitové slepé prvky na jakémkoli povrchu.
|
Parametr |
CNC frézování |
Vytlačování hliníku |
Skived Fin |
|
Tloušťka žeber Min. |
1,0 mm - 1.2 mm |
1,0 mm - 1.2 mm |
0,2 mm - 0.5 mm |
|
Rozteč lamel Min. |
1,5 mm |
2,0 mm |
0,5 mm |
|
Maximální poměr stran |
6:1 (standardní) / 8:1 |
10:1 (standardní) / 16:1 |
Až 25:1 - 30:1 |
|
Svoboda 3D geometrie |
Kompletní (jakýkoli úhel) |
Lineární průřez- |
Pouze lineární pole |
|
Počáteční náklady na nástroje |
0 $ (pouze NRE) |
1 $,500 - 5 000 $ (vyražení) |
Minimální ($0 - $1,000) |
|
Nejlepší objem výroby |
1 až 2 500 jednotek |
2 500 až 100,000+ |
500 až 10 000 jednotek |
Nebezpečí NPI: Inverze poměru stran prototypu CNC k hromadnému vytlačování
Nejčastější selhání při zavádění nového produktu (NPI) nastává během přechodu od prototypu k sériové výrobě:
Konstrukční tým prototypuje chladič na 5osém CNC obráběcím centru. Protože CNC může řezat složité geometrie, inženýr specifikuje přizpůsobené pole s 1,0 mm silnými žebry, 1,8 mm roztečí a 45 mm výškou žeber (poměr stran 45:1 vzhledem k rozteči), spolu s střídavými kolíky pro všesměrový tok.
Prototyp funguje dobře tepelně. Při přechodu na sériovou výrobu (50 000 jednotek/rok) se však tým pokouší převést design přímo na standardní hliníkové vytlačování, aby se snížily náklady na kus-dílu.
Dodavatelé vytlačování tisk okamžitě odmítají. Standardní komerční vytlačovací lisy mají maximální limit poměru stran lisovacího jazýčku zhruba 10:1 až 14:1. Nucení lisovnice vytlačovat vysoká, těsně rozmístěná žebra způsobí, že se ocelové jazýčky lisovnice ohýbají nebo praskají při vysokých vytlačovacích tlacích předvalků. Inženýrský tým je nucen přepracovat uspořádání žeber, snížit výšku žeber, rozšířit rozteč žeber a otevřít celý tepelný kryt. To přináší velká zpoždění projektu a vyžaduje opětovné-testování a regulační re{8}}certifikaci.
Production Volume Break-Even Matrix
Chcete-li zajistit nepřetržitou kontinuitu návrhu od počátečního ověření až po velko{0}}výrobu:
· Prototypy (1 až 50 jednotek):CNC stroj přímo z masivního přířezu Al6061-T6. Zajistěte, aby parametry žebra zůstaly v mezích standardních vytlačovacích limitů (poměr stran < 10:1), aby se geometrie mohla později hladce přenést na produkční matrice.
· Nízký-až{1}}střední objem (50 až 2 500 jednotek/rok):Udržujte plně CNC obráběnou konstrukci prostřednictvím aspecializovaná služba CNC frézování hliníkového chladiče. Počáteční kapitálové náklady, dodací lhůta (6 až 8 týdnů) a minimální objednací množství (MOQ) vytlačovacích zápustek a nastavení ořezávání převažují nad jednotkovými náklady CNC.
· Vysoký objem (2,500+ jednotek/rok):Investujte do zakázkových vytlačovacích nástrojů pro vytvoření základní desky a primárního žebrového pole a poté nasměrujte díly přes sekundární CNC obráběcí buňky ve společnosti Dazao, abyste přidali precizně{0}}obrobené montážní plochy, drážky těsnění a závitové otvory.
Kontrolní seznam DFM pro inženýrství a nákup: Před-ověření RFQ
Před odesláním souborů CAD a 2D výkresů společnosti Dazao nebo jiným výrobním partnerům ověřte svůj návrhprodukční-kontrolní seznam CNC DFMaby se zabránilo technickým změnám příkazů (ECO) a zpoždění cenových nabídek.
Geometrická pravidla a pravidla vůle frézy
· Does the fin spacing provide enough clearance for standard metric end mill diameters (minimum 1.5 mm, recommended >= 2.0 mm)?
· Je u CNC frézování zachován poměr stran žebra (výška žebra k tloušťce) 8:1 nebo nižší?
· Have all internal bottom corners been assigned a fillet radius of at least R0.5 mm (preferably >= R1,0 mm), abyste zabránili chvění nástroje a předčasnému selhání frézy?
Strukturální integrita základní desky a spojovacího prvku
· Is the base thickness sufficient to support lateral heat conduction (at least 1.5x fin thickness and >= 3.0 mm)?
· Byly montážní otvory se slepými závity navrženy s minimální vůlí 1,5 mm pevného materiálu mezi dnem otvoru a dnem žebra, aby se zabránilo prasknutí základny během řezání závitu?
· Jsou umístění upevňovacích prvků vyvážena symetricky přes základnu chladiče, aby se upínací síla rozložila rovnoměrně po tepelném rozhraní?
Maskování povrchu a ověření GD&T
· Je kontaktní plocha primární součásti výslovně určena pro maskování, pokud je specifikováno tvrdé eloxování typu III?
· Byly ostré vnější obvodové hrany specifikovány se standardním zkosením nebo zlomem 0,2 mm až 0,5 mm, aby bylo zajištěno rovnoměrné pokrytí eloxováním a zabránilo se řezům při manipulaci?
· Jsou kanály žeber navrženy s otevřenými konci, aby se usnadnilo odvádění tekutiny během cyklů ultrazvukového odmašťování a oplachování po obrábění po-obrábění?

Nejčastější dotazy
01.Proč se tenká CNC frézovaná žebra chladiče ohýbají a chvějí během obrábění?
02.Co způsobuje deformaci základové desky chladiče po CNC hoggingu?
03.Snižuje tvrdá anodizace typu III tepelný výkon na montážním rozhraní?
04.Proč se po eloxování objevují bílé solné výkvěty v hlubokých kanálech chladiče?
05.Proč může CNC obrobený prototyp chladiče selhat, když se převede na objemové vytlačování?
06.Kolik pevného materiálu základní desky musí zůstat pod slepými závitovými otvory?