Výběr správnéhoproces výroby hliníkuvyžaduje vyvážení objemu výroby, rozměrové tolerance a mechanického zatížení. Promaloobjemová výroba hliníku(1 až 500 jednotek),prototypové CNC obráběnípomocíAl6061-T6neboAl7075-T6nabízí nejnižší dodací lhůtu (3 až 7 dní) a nejužší toleranci (±0,01 mm) bez počáteční investice do nářadí.
Při škálování na střední{0}}objem (500 až 5 000 jednotek), finanční bod zlomu mezi více-osamiCNC výroba hliníkua měkký-nástrojtlakové lití hliníkuzávisí na míře zmetkovitosti sekundárního obrábění (typicky 4 % až 8 % u odlitků) a konstrukčních hodinách přepracování úhlu úkosu. Tepelné deformace v tenkostěnných-stěnáchopracovaný hliníkový prototypkomponenty jsou eliminovány implementací před{0}}roztažení6061-T651zásoby a 3-stupňový cyklus žíhání pro uvolnění pnutí při 175 stupních po dobu 2 hodin.
Praktická realita nákupu obráběných hliníkových součástí
Nákupčí technických zařízení a projektoví manažeři v oblasti robotiky, letectví, automobilového průmyslu a vývoje lékařského hardwaru se během vývoje často setkávají s nákladnými překážkami.výroba hliníkových dílů. Rozměrové deformace po odejmutí, nesrovnalosti v barvě-do{2}}dávkové anodizace, nepředvídatelné poplatky za nástroje a strukturální selhání během škálování prototypu představují běžné body selhání v globálních dodavatelských řetězcích.
Mnoho online průvodců poskytuje obecné definice kovů bez technických údajů ze skutečných obráběných podlah. Xiamen Dazao Machinery, založená v roce 2000 s certifikacemi ISO9001:2015 a IATF16949:2016, přístupyzakázková výroba hliníkuz praktického inženýrského hlediska. Vyrobil přes 500 000 preciznostíprototypové hliníkové dílyTato příručka obsahuje nezpracovaná data z obrobny, mechaniku tepelného namáhání, nákladové vzorce a protokoly Design for Manufacturability (DFM) pro zjednodušení rozhodování o nákupu.
Výběrová matice hliníkové slitiny: Vyvažující obrobitelnost, pevnost v tahu a odezva na eloxování
Výběr optimální slitiny je základem efektivityvýroba kovových prototypů. Slitiny hliníku spadají do dvou hlavních kategorií: tvářené slitiny (používané vCNC hliníkový prototypfrézování, plechy a vytlačování) a lité slitiny (používané při vysokotlakém lití pod tlakem{0}}).
Přehled tvářených hliníkových slitin
· Al6061-T6:Průmyslový standard prozakázkové hliníkové prototypya konstrukční prvky. Jako primární legující prvky obsahuje hořčík (0,8-1,2 %) a křemík (0,4-0,8 %). Poskytuje střední mez kluzu (276 MPa), vynikající obrobitelnost a vynikající odolnost proti korozi.
· Al7075-T6:Ultra{0}}vysoká-slitina pro letectví a kosmonautiku legovaná zinkem (5,1-6,1 %) a mědí (1,2–2,0 %). Vykazuje mez kluzu 503 MPa a tvrdost podle Brinella 150 HB, konkuruje konstrukční oceli při zachování jedné třetiny hustoty (2,81 g/cm³).
· Al5052-H32:-Tepelně-nezpracovatelná slitina s vysokým obsahem hořčíku (2,2-2,8 %). Vyznačuje se vynikající tvarovatelností za studena{5}}a odolností proti korozi slanou vodou, takže je primární volbouproces výroby hliníkuaplikace zahrnující plechové kryty a konzoly.
· Al2024-T3:Vysoce{0}}slitina mědi (3,8–4,9 %) nabízející vysokou odolnost proti únavě a pevnost v tahu (483 MPa). Často se používá pro letecké konstrukce, i když ve srovnání s 6061 vykazuje nižší svařitelnost a odolnost proti atmosférické korozi.
Přehled slitin litého hliníku
· A380:Nejrozšířenější slitina pro tlakové lití-. Poskytuje optimální rovnováhu mezi slévatelností kapalin, mechanickými vlastnostmi (mez kluzu 160 MPa) a tepelnou vodivostí (96,2 W/m·K).
· ADC12:Japonská standardní křemíková-měď-hliníková litá-litina s vysokou tekutostí, ideální pro složité, tenkostěnné-výroba hliníkových komponentů.
· A356: Primární licí slitina používaná při lití do písku a stálých forem. Často tepelně-zpracováno do stavu T6 pro vysoce-namáhaná automobilová kola a konstrukční pouzdra vyžadující vysokou lomovou houževnatost.
|
Třída slitiny |
Mez kluzu (MPa) |
Pevnost v tahu (MPa) |
Hodnocení obrobitelnosti (%) |
Hodnocení svařitelnosti |
Kvalita eloxování |
|
Al6061-T6 |
276 |
310 |
80 % (výborně) |
Dobrý |
Superior (typ II) |
|
Al7075-T6 |
503 |
572 |
70 % (spravedlivé) |
Chudý |
Vynikající (tvrdý kabát) |
|
Al5052-H32 |
193 |
228 |
50 % (střední) |
Vynikající |
Dobrý |
|
Al2024-T3 |
345 |
483 |
75 % (dobré) |
Veletrh |
Fair (odbarvuje) |
|
A380 (Cast) |
160 |
320 |
60 % (střední) |
Chudý |
Špatné (tmavé místo) |
|
ADC12 (obsazení) |
150 |
310 |
60 % (střední) |
Chudý |
Chudý |
Mechanický obchod-Office: Obrobitelnost vs. svařitelnost vs. odezva na eloxování
· Eloxování Al7075-T6 vs svařování:Al7075 vytváří hustou, stejnoměrnou oxidovou vrstvu během tvrdé anodizace typu III (až 50 µm tloušťky), poskytuje tvrdost povrchu až 450-500 HV. Vysoký obsah mědi a zinku však podporuje mikrotrhlinky při tavném svařování (TIG/MIG). Technické pravidlo: Pro sestavy 7075 používejte mechanické spojovací prvky nebo třecí spoje (FSW).
· Omezení frézování Al5052:Al5052 vykazuje gumovité chování třísek během náročných operací CNC frézování, což vede k vytváření-ostří (BUE) na řezných nástrojích. Technické pravidlo: Rezerva 5052 pro řezání laserem a ohýbání ohraňovacím lisem. UpřesněteAl6061-T6pro komponenty vyžadující-vysokou hustotuprototypové cnc obrábění.
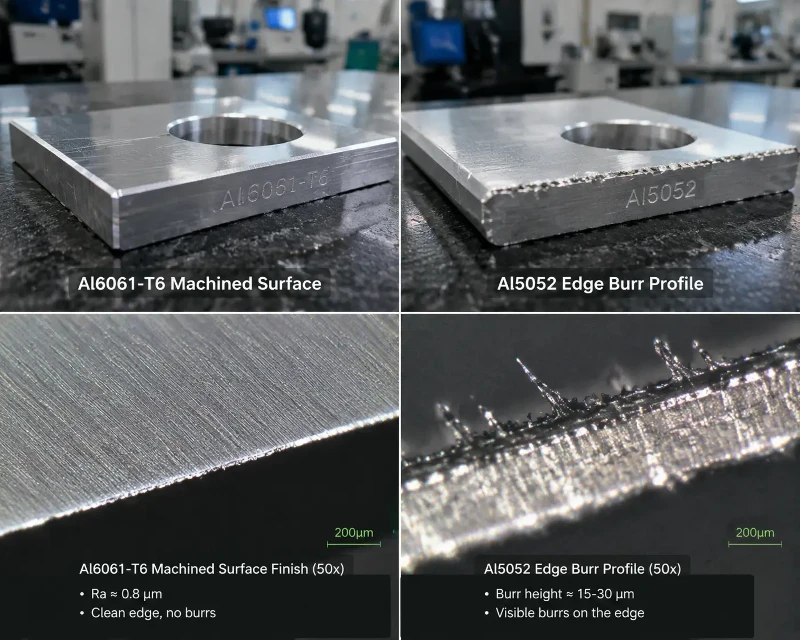
Technický pohled 1: Zbytkové napětí a tepelné deformace v tenkostěnných CNC hliníkových prototypech-
Častou příčinou rozměrového selhání vfunkční hliníkový prototypvýroba je deformace po-uvolnění. Když je velká plochá deska (jako je deska šasi 400 mm x 300 mm x 15 mm) podrobena těžkému úběru materiálu (přes 60 % úběru materiálu), vnitřní asymetrická zbytková napětí se nerovnoměrně stlačují a roztahují.
Mechanika vnitřního zbytkového napětí
Extrudované nebo za tepla{0}}válcované hliníkové desky si zachovávají vnitřní tepelná pnutí. Podélné rozložení zbytkového napětí (σr) napříč tloušťkou desky h sleduje parabolický profil:
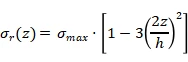
Kde:
· σmax= maximální tahové napětí na vnějším plášti (+40 až +80 MPa)
· z=vzdálenost od neutrální osy
· h=celková tloušťka plechu
Když vysokorychlostní stopkové frézy odříznou horní vrstvu materiálu, naruší se rovnováha napětí. Nevyvážené spodní tahové napětí způsobí odpružení, což způsobí prohnutí (δ):
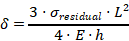
Kde:
· L=délka součásti (mm)
· E=elastický modul (68,9 GPa pro Al6061)
· h=zbývající tloušťka stěny (mm)
Xiamen Dazao Machinery Stress Mitigation Protocol
Aby byly zaručeny tolerance rovinnosti pod ±0,02 mm u velkýchopracovaný hliníkový prototypkomponenty, Xiamen Dazao Machinery prosazuje 4krokový výrobní protokol:
1. Výběr skladového materiálu:MandátAl6061-T651desková zásoba. Označení T651 potvrzuje, že materiál byl po tepelném zpracování roztokem -zmírněn napětím díky procesu mechanického natahování (1,5 % až 3 % trvalé ztuhnutí), čímž se snížilo vnitřní zbytkové napětí až o 85 %.
2. Symetrický odběr materiálu:Střídavé hrubování probíhá rovnoměrně mezi čelem A a čelem B pomocí-indexovatelných čelních fréz s vysokým posuvem (Vc=800 m/min, fz=0.12 mm/zub).
3. Žíhání pro odlehčení tepelného pnutí:U dílů s kritickými tolerancemi vložte mezi hrubovací obrábění a finální průchod tepelné zpracování. Součásti zahřejte na 175 stupňů ± 5 stupňů, vydržte 2 hodiny a pomalu ochlaďte vzduchem- uvnitř pece rychlostí < 20 stupňů za hodinu.
4. Pod-klepání svorek/vibrační obrábění:Před finálním lehkým dokončovacím průchodem (hloubka řezu 0,2 mm) zcela uvolněte hydraulické svěráky, nechte součást přirozeně expandovat/uvolnit a znovu{1}} upněte s minimálním požadovaným točivým momentem (3,5 N·m) pomocí vlastních měkkých čelistí. Podrobné toleranční limity pro různé druhy hliníku najdete v našem souhrnuPrůvodce tolerancemi CNC hliníkového prototypu.
Porovnání 4 hlavních metod zpracování hliníku: CNC, vytlačování, tlakové lití a plech
Výběr optimálního procesu výroby hliníku přímo určuje náklady na nástroje, dodací lhůty a jednotkové ceny.
|
Metrika procesu |
CNC obrábění (více-osé) |
Vytlačování profilu |
Vysokotlaké lití- |
Výroba plechů |
|
Ekonomický objem |
1 - 1 000 jednotek |
1,000 - 100,000+ |
5,000 - 500,000+ |
50 - 5 000 jednotek |
|
Náklady na nástroje |
0 $ (pouze svítidla) |
$1,500 - $6,000 |
$15,000 - $80,000 |
$200 - $1,500 |
|
Dodací lhůta |
3 - 7 dnů |
3 - 5 týdnů |
6 - 12 týdnů |
5 - 10 dnů |
|
Minimální tloušťka stěny |
0,5 mm |
1,2 mm |
1,5 mm |
0,8 mm |
|
Standardní tolerance |
±0,010 mm |
±0,15 mm |
±0,05 mm |
±0,10 mm |
|
Trend jednotkových nákladů |
Vysoká / Plochá |
Velmi nízká |
Ultra-nízká |
Mírný |
CNC výroba hliníku a prototypové CNC obrábění
CNC výroba hliníkuvyužívá 3-osá, 4osá a 5osá subtraktivní frézovací/soustružnická centra k řezání pevných polotovarů na vysoce přesné díly.
· Klíčové schopnosti:Ideální prorychlý hliníkový prototypiteraci amaloobjemová výroba hliníku. Vytváří vysokou geometrickou složitost, kapsy, závitové otvory a přesné vrtání ložisek bez stálých investic do nástrojů. Strategie nastavení krok{2}}za{3}}krokem najdete v naší specializované sekciPrůvodce CNC obráběním hliníku.
· Přesná metrika:Standardní tolerance dodržované společností Dazao Machinery se pohybují od ±0,012 mm do ±0,005 mm na 5osých obráběcích centrech Hermle.
· Omezení:Vysoký objem úběru třísek prodlužuje doby jednotlivých cyklů a míru zmetkovitosti materiálu ve srovnání s téměř{0}}čistým{1}}procesem tvarového lití.
Proces vytlačování hliníku
Proces vytlačování protlačuje zahřáté hliníkové předvalky (450 stupňů - 500 stupňů ) skrz kalený ocelový profil matrice pod vysokým hydraulickým tlakem (1 000 až 10 000 tun).
· Klíčové schopnosti:Vyrábí dlouhé, jednotné profily -profilů, jako jsou konstrukční rámy, montážní lišty a chladiče LED. Vysoce efektivní provelkoobjemová výroba hliníku.
· Investice do nástrojů:Nízké náklady na matrici (1 $,500 - 5 000 $) ve srovnání s odlévacími formami.
· Omezení:Omezeno na geometrie 2D profilu podél vektoru vysunutí. Sekundárníprototypová cnc obráběcí službaoperace jsou nutné pro příčné otvory, drážky a závity.
Proces lití hliníku pod tlakem
Vysokotlaké lití pod tlakem (HPDC) vstřikuje roztavený hliník (650 stupňů) do tvrzené ocelové dutiny formy vysokou rychlostí a tlaky přesahujícími 70 MPa.
· Klíčové schopnosti:Nejlepší metoda prosériová výroba hliníkových dílůs tenkými stěnami (1,5 mm až 3,0 mm) a složitými vnitřními žebry. Vysoké produkční rychlosti (až 120 snímků/hod).
· Investice do nástrojů:Vysoké počáteční náklady na tvrdé nástroje (15 000 až 80 USD,000+) a dlouhé časové harmonogramy výroby lisovacích nástrojů (45 až 60 dní).
· Omezení:Riziko vnitřní poréznosti plynu způsobené turbulentním plněním formy během vysokorychlostního vstřikování-. Pórovitost snižuje únavovou životnost a omezuje-tepelné zpracování po lití.
Výroba hliníkového plechu
Využívá CNC vláknové laserové řezačky, revolverové děrovací lisy a hydraulické ohraňovací lisy k řezání, vrubování a ohýbání hliníkových plechů (Al5052 nebo Al6061).
Klíčové schopnosti:Cenově-efektivní pro elektronické skříně, držáky, automobilové tepelné štíty a panely šasi.
Pravidlo ohýbání:Minimální vnitřní poloměr ohybu musí být u Al5052 rovný nebo větší než 1,5×t (kde t=tloušťka plechu), aby se zabránilo praskání vnějšího poloměru.

Technický přehled 2: Střední-Model bodu zlomu objemu (500 až 5 000 jednotek) - Analýza návratnosti investic CNC vs. tlakové lití
Častou výzvou pro manažery nákupu je výběr optimálnízpůsoby výroby hliníkuběhem středně{0}}výrobních sérií (500 až 5 000 jednotek).
Skryté náklady na tlakové lití vs. CNC obrábění
Obecné modely často porovnávají cenu jednoduché jednotky CNC s cenou jednotky tlakového lití, přičemž chybí tři hlavní nákladové faktory:
1. Přepracování návrhu úhlu a technické hodiny:Tlakové lití vyžaduje úhly úkosu 1 až 3 stupně na všech svislých stěnách. Přepracování spojovacích součástí a aktualizace CAD modelů obvykle zabere 20 až 40 technických hodin (1 $,500 - 3 000 $).
2. Porozita a míra zmetkovitosti sekundárního obrábění:Odlitky vyžadují sekundární CNC obrábění na lícovaných plochách a závitových otvorech. Vnitřní pórovitost odlitku vystavená během obrábění vytváří míru zmetkovitosti mezi 4 % a 8 %, ve srovnání s < 0,5 % u sochorucnc prototypové obrábění.
3. Údržba a amortizace matrice:Renovace formy, výměna kolíků jádra a oprava tepelné únavy přidávají v průměru 0,40 až 1,20 $ na díl během životního cyklu 10 000 výstřelů.
Vzorec celkových nákladů na vlastnictví (TCO).
Vypočítejte skutečný zlomový-objem (Vbe) pomocí tohoto matematického modelu:


Kde:
· Cplíseň= Cena forem pro tvrdé nástroje (25 000 USD)
· Cpříslušenství= Cena modulárního CNC měkkého upínače (800 USD)
· Credesign= Náklady na inženýrské úpravy CAD (2 000 USD)
· Spórovitost= Míra zmetkovitosti sekundárního obrábění kvůli dutinám odlitků (6 %)
· Rstroj= sazba vřetena CNC za hodinu (45 USD/h)
|
Nákladový faktor |
Možnost A: 100% CNC obrábění (Al6061-T6 Sochor) |
Možnost B: tlakové lití HPDC + CNC (lití slitiny A380) |
|
Poplatek za nástroje / formu předem |
800 $ (vlastní přípravky) |
28 000 $ (ocelová matrice) |
|
Hodiny přepracování DFM / CAD |
0 $ (přímo z CAD) |
2 400 $ (30 hodin inženýrství) |
|
Cena suroviny / Jednotka |
12,50 $ (blok 120 x 120 x 80 mm) |
3,20 $ (hmotnost ingotu) |
|
Doba obrábění / lití |
18 minut (13,50 $) |
45 sekund Casting (1,80 $) |
|
Sekundární CNC obrábění |
0 $ (dokončeno při nastavení) |
4 minuty obrábění (3,00 $) |
|
Faktor sekundárního zmetkovitosti |
0.5% ($0.13) |
6.0% ($0.48) |
|
Povrchová úprava na jednotku |
3,00 $ (čirý elox) |
2,50 $ (práškový lak) |
|
Jednotková cena 500 ks |
29,93 $ / jednotka |
90,98 $ / jednotka (amortizované nástroje) |
|
Jednotková cena 2500 ks |
29,20 $ / jednotka |
23,14 $ / jednotka (Zóna zlomu-vyrovnané) |
|
Jednotková cena 10 000 jednotek |
28,80 $ / kus |
13,78 $ / jednotka (sériová výroba) |
Výrok:Méně než 1 800 jednotek, více-osCNC výroba hliníkupřináší nižší celkové náklady na vlastnictví a eliminuje{0}}rizika doby realizace. Více než 2 500 jednotek nabízí tlakové lití hliníku jasné jednotkové{4}}náklady, jakmile je kapitál na nástroje plně amortizován.
Překlenutí propasti: Přechod od CNC prototypového obrábění k hromadné výrobě
Přechod z iniciályinženýrský prototypv plném-rozsahusériová výroba hliníkových dílůje častým bodem selhání projektu. Fyzické prototypy, které fungují dobře jako diskrétnízakázkové hliníkové prototypypři přechodu na vysokorychlostní{0}}automatizační linky často naráží na výrobní selhání.
Iluze prototypování
Během brzyrychlý hliníkový prototypCNC programátoři řežou součásti z plného sochoru pomocí prodloužených délek nástrojů, vlastních kroků-přes rutiny a dlouhých hodin vřetena. Cena je druhotná vzhledem k rychlosti.
Nicméně překlad tohoto přesného CAD návrhu do avelkoobjemová výroba hliníkuproces (jako je tlakové lití nebo vytlačování) přináší velká fyzická omezení:
· Nejednotné -jednotné části stěny:Tlusté plné nálitky přiléhající k tenkým vnějším stěnám způsobují během tuhnutí odlitku výrazné propady a póry ze smrštění.
· Ostré vnitřní kapsy:CNC end mills easily cut square internal pockets if undersized tools are used. However, die-casting pins and extrusion dies break under sharp thermal corners, requiring a minimum internal radius (R>=1.5 mm).
Klíčová pravidla optimalizace DFM pro zakázkovou výrobu hliníku
Optimalizovat díly pro-velkoobjemovou výrobu a zároveň ovládatcena hliníkového prototypu, sledujte naše plnéPrůvodce designem CNC obrábění hliníkua použijte tato základní pravidla DFM:
1. Optimalizace poloměru vnitřní kapsy:Vyhněte se pravoúhlým 90° vertikálním přechodům stěn v kapsách. Zadejte poloměr vnitřního rohu (R) rovný alespoň 0,2×hloubce kapsy. To umožňuje CNC programátorům provozovat větší, tužší stopkové frézy při vyšších rychlostech posuvu bez chvění nástroje nebo předčasného zlomení frézy.
2. Jednotné pravidlo tloušťky stěny:Udržujte konzistentní tloušťku stěn ve všech částech litých nebo extrudovaných hliníkových součástí. Nominální tloušťku stěny provádějte postupně s použitím kuželového poměru 1:3, abyste eliminovali koncentraci napětí a deformaci tepelnou kontrakcí.
3. Standardní hloubka závitového otvoru:Při rychlém CNC prototypování spotřebovávají hluboké závitové otvory dobu cyklu a zvyšují riziko zlomení závitníku. Omezte hloubku závitu na 1,5×jmenovitý průměr závitu (1,5D). Zapojení závitu za 2D poskytuje u hliníkových slitin zanedbatelné zvýšení pevnosti.
|
Parametr funkce |
Neoptimalizovaný -design |
Optimalizovaný design DFM |
Dopad na jednotkové náklady |
|
Poloměr vnitřní kapsy |
R=0.5 mm (ostré) |
R=4.0 mm (vhodné pro nástroje) |
-22% náklady na obrábění |
|
Variace tloušťky stěny |
Krokový přechod (2 až 8 mm) |
Hladký kužel T=3.0mm |
Eliminuje Sink Hole |
|
Poměr hloubky závitu |
Hloubka=3.5 x D |
Hloubka=1.5 x D |
-15% opotřebení nástroje |
|
Specifikace rozměrové tolerance |
Univerzální ±0,005 mm |
Funkční ±0,012 až 0,1 mm |
-35% náklady na kontrolu |
Xiamen Dazao Machinery 24-hodinový protokol DFM auditu
Když inženýrské týmy předloží soubory 3D CAD (STEP/IGES) pro aprototypová cnc obráběcí službacituji, Xiamen Dazao Machinery provádí automatizovaný 24hodinový audit DFM:
· Tepelné mapování tloušťky stěny:Identifikuje tenké stěny pod 0,6 mm, které ohrožují vibrace během frézování nebo defekty studeného překrytí během odlévání.
· Analýza zásahu nástroje a poměru stran:Vypočítá poměr hloubky-k{1}}průměru pro všechny hluboké kapsy. Hluboké kapsy přesahující 5×D spustí upozornění na úpravu poloměrů nebo rozdělení sestavy.
· Ověření{0}}hromadění tolerance:Křížové{0}}odkazy na úzké tolerance (pod ±0,008 mm) vůči funkčním spojovacím prvkům, aby bylo zajištěno, že ne-kritické povrchy zbytečně nezvyšují výrobní náklady.
Konzistence povrchové úpravy a eloxování: Eliminace kosmetických vad a nesrovnalostí v barvě šarže
Povrchové úpravy představují konečnou kritickou fázivýroba hliníkových dílů. Zatímco povlaky chrání díly před korozí a mechanickým opotřebením, povrchová úprava zůstává oblastí s vysokým{1}}rizikem pro estetické vady a rozměrový odpad.
|
Typ ošetření |
Tloušťka vrstvy (µm) |
Tvrdost povrchu (HV / Vickers) |
Odolnost proti korozi (hodiny postřiku solí) |
Primární aplikace |
|
Eloxování typu II |
5 - 25 µm |
200 - 300 HV |
168 - 336 hodin |
Kosmetika, barevné kódování |
|
Tvrdý plášť typu III |
25 - 50 µm |
400 - 500 HV |
1,000+ hodin |
Opotřebitelné desky, vrtání pístu |
|
Tryskání korálků |
N/A (odečíst) |
N/A |
Klasifikace základního kovu |
Příprava matné textury |
|
Chromátový film |
0.2 - 1.0 µm |
Nízký |
96 - 168 hodin |
Elektrické uzemnění |
|
Práškové lakování |
60 - 120 µm |
100 - 150 HV |
500 - 1 000 hodin |
Vnější kryty |
Přehled standardních povrchových úprav hliníku
· Eloxování kyselinou sírovou typu II:Elektrochemický proces přeměny hliníkového povrchu na odolný film oxidu hliníku (5 až 25 μm). Nabízí vynikající absorpci barevného barviva (černá, modrá, červená, zlatá) pro kosmetický spotřební hardware a lékařská zařízení.
· Eloxování tvrdého povlaku typu III:Provádí se při nižších teplotách elektrolytu (0 stupňů až 5 stupňů) a vyšších proudových hustotách. Vytváří hustou vrstvu (25 až 50 μm) s vysokou odolností proti opotřebení vhodnou pro letecké pohony a hydraulické ventily.
· Tryskání korálků:Pohání skleněné kuličky nebo média na bázi oxidu hlinitého při vysokém tlaku (0,2 až 0,5 MPa) a vytváří rovnoměrný, nesměrový matný povrch. Standardní velikosti skleněných kuliček se pohybují od #80 (hrubý mat, Ra≈3,2 μm) do #120 (saténový povrch, Ra≈1,6 μm).
· Chemický konverzní nátěr (Chromate / SurTec 650):Vytváří ultra-tenký pasivovaný vodivý film (<1 μm). Preserves electrical conductivity while preventing surface oxidation in electrical housings.
Technický přehled 3: Nesrovnalosti v barvě anodizační šarže a pasti směru zrna
Častým bodem tření mezi andodavatel hliníkových komponentůa dodavatelské týmy zahrnují nesoulad barev na vícesložkových eloxovaných sestavách. Eloxování dvou protilehlých dílů v různých sériích často poskytuje znatelné změny odstínu za standardních světelných podmínek.

Fyzikální mechanika anodizačních barevných variací
Barevná hloubka eloxovaného hliníku závisí na lomu světla skrz porézní hexagonální oxidové články. Optickou odrazivost řídí tři různé mikro-strukturální faktory:
1. Směr odvalování zrna (podélný vs. příčný):Extrudovaný a válcovaný hliníkový materiál má protáhlou strukturu zrna. Světlo se odráží různě podél podélné osy zrna (RL) ve srovnání s příčnou osou (RT). Pokud je část A frézována rovnoběžně se směrem válcování, zatímco část B je frézována kolmo, budou vykazovat vizuální nesrovnalosti v odstínu, i když jsou barveny ve stejné chemické nádrži.
2. Intermetalické rozdělení fází:Rozdíly v koncentraci křemíku a železa mezi taveninami surovin mění rychlost rozpouštění během alkalického leptání. Tím se posouvá mikro-drsnost naleptaného povrchu a mění se optický rozptyl světla.
3. Změny rozměru eloxování:Eloxování typu II spotřebovává surový kov k růstu oxidových buněk. Rozdělení tloušťky se řídí poměrem 50:50: 50 % pronikání do podkladu, 50 % narůstání směrem ven. Eloxovaná vrstva o tloušťce 15 μm zvětšuje vnější rozměry dílu o 7,5 μm na povrch, což vyžaduje plánování tolerancí před-eloxováním u přesných otvorů ložisek.
ΔDexterní=+2⋅(0.5⋅teloxovat)
Kde:
· ΔDexterní= Celková expanze průměru hřídele (µm)
· teloxovat= Cílová tloušťka vrstvy oxidu (µm)
Protokol kvality eloxování strojů Xiamen Dazao
Aby byla zaručena úplná konzistence barev a textur napříč výrobními šaržemi, Xiamen Dazao Machinery prosazuje tato čtyři pravidla:
· Směr zrn CAD/CAM Standard:Programátoři CAM musí zarovnat primární vektor dráhy nástroje s vytlačováním surového materiálu nebo osou válcování. Technické výtisky CAD musí explicitně označit vizuální povrchy referenčním vektorem směru zrn.
· Jednotlivý ohřev{0}}zámek dávky materiálu taveniny:Všechny součásti patřící k jedné sestavě jsou vyřezány ze surovin pocházejících z jednoho tepelného čísla mlýna (certifikováno MTR).
· Předběžné{0}}plánování umístění stojanového jiggingu:Kritické dosedací plochy musí mít určená kontaktní místa přípravku (kontaktní značky) specifikovaná na technických výkresech, aby se zabránilo expozici surového kovu na pohledových plochách.
· Maskování pro přesné vrtání:Otvory se závity a otvory přesných ložisek s tolerancemi pod ±0,010 mm musí být před nanesením tvrdého povlaku typu III zakryty vysokoteplotními silikonovými zátkami-.
Rozdělení nákladů na výrobu hliníku: suroviny, sazby strojů a skryté poplatky za RFQ
Pochopení struktury nákladůzakázková výroba hliníkuumožňuje zákazníkům v oblasti strojírenství optimalizovat rozpočty bez kompromisů v oblasti mechanického výkonu. Podrobný rozpis cenového vzorce najdete v našem podrobném přehleduprůvodce náklady na CNC obrábění hliníku.
|
Kategorie nákladů |
Nízkoobjemová výroba CNC-(100 jednotek) |
Vysokoobjemové lití pod tlakem (10 000 jednotek) |
|
Zásoba surovin |
25% - 30% |
40% - 50% |
|
Nastavení času CNC stroje / práce |
45% - 55% |
15% - 20% |
|
Nástroje / Amortizace forem |
5% - 10% |
15% - 25% |
|
Povrchová úprava a nátěry |
10% - 15% |
10% - 15% |
|
Kontrola kvality a logistika |
5% - 8% |
3% - 5% |
Čtyři nákladové pilíře výroby hliníkových součástí
1. Index nákladů na suroviny:Vypočteno na základě okamžitých cen hliníkových ingotů na londýnské burze kovů (LME) plus prémií za válcovnu slitin. Efektivní vkládání CAM snižuje zmetkovitost materiálu, ale těžké frézovací operace (odřezávání pevných bloků) přenášejí náklady na suroviny přímo na kupujícího.
2. Hodiny obrábění a odpisy zařízení:Řídí se sazbami za strojové hodiny (35 $/h pro 3{7}}osé CNC, 65–95/h pro 5osé simultánní CNC). Složité 3D organické kontury vyžadují dráhy nástroje s vysokou hustotou, což zvyšuje počet hodin vřetena.
3. Povrchová úprava a sekundární zpracování:Specializované povrchové úpravy, jako je tvrdý povlak typu III nebo práškové lakování-intenzivní maskou, zvyšují jednotkové náklady.
4. Náklady na kontrolu kvality a CMM:Vysoce přesné součásti vyžadující 100% kontrolu souřadnicových měřicích strojů a úplné certifikáty sledovatelnosti materiálu (MTR) vyžadují delší dobu testování ve srovnání se standardní kontrolou odběru vzorků (AQL 2.5).
Skryté náklady dodavatelského řetězce a prevence rizik
· Kontrolní mezery (AQL 1.5 vs AQL 4.0):Nedefinování limitu kvality přijetí (AQL) v objednávkách často vede ke sporům. Zadáním AQL 1.0 pro kritické rozměry s nulovými-defekty zabráníte vysoké míře odmítnutí při příchodu.
· Ochrana proti korozi během námořní přepravy:Surový opracovaný hliník vystavený okolní vlhkosti při přepravě oceánem riskuje povrchovou důlkovou oxidaci. U všech mezinárodních námořních zásilek určete vakuově-uzavřené balicí sáčky VCI (Vapor Corrosion Inhibitor) s vysoušecími balíčky.
Pokyny pro vyžádání cenových nabídek od dodavatele obrábění hliníku
Chcete-li získat přesnou obchodní nabídku do 24 hodin oddodavatel obrábění hliníku, odešlete kompletní balíček inženýrských RFQ navyžádejte si cenovou nabídku na obrábění hliníkuobsahující:
· 3D CAD Native/Step Files (.STEP nebo .IGES) spolu s 2D PDF technickými výkresy se specifikacemi GD&T.
· Specifické označení slitiny a stav tepelného zpracování (např. Al6061-T6, Al7075-T651).
· Požadované specifikace povrchové úpravy (např. typ II černý elox, povrch Ra 1.6).
· Objemy objednávek rozdělené na počátečníhliníkový prototypmnožství a předpokládaný roční výrobní cyklus.
Shop-Případové studie na podlaze: Jak Dazao vyřešil deformaci a snížení výrobních nákladů chladiče EV o 41 %
Skutečné výrobní zkušenosti jsou založeny na řešení neočekávaných{0}}selhání provozoven. Následující případové studie ze skutečného světa-ukazují, jak společnost Xiamen Dazao Machinery vyřešila složité výrobní výzvy.
Případová studie 1: Pokřivení kloubu robotického ramene a zadření ložiska
Pozadí a režim selhání
Robotický OEM dodal CAD soubory pro pouzdro robotického kloubu Al7075-T6 s vysoce-přesným tenkostěnným- sedlem ložiska (∅85 000 mm+0.012/+0.000 mm). Počáteční díly vyrobené předchozím dodavatelem prošly kontrolou souřadnicového měřicího stroje, když byly upnuty na stole stroje. Po vyjmutí z přípravku a odeslání do zámoří se však sedla ložisek zkroutila do oválného tvaru (nekulatost přesahující 0,035 mm), což způsobilo okamžité zadření ložisek během montáže.

Analýza kořenových příčin
Vysokorychlostní frézování hlubokých vnitřních kapes uvolnilo nevyvážená vnitřní pnutí uložená v základním materiálu 7075-T6. Navíc agresivní upínací síly 3čelisťového sklíčidla deformovaly tenkou vnější stěnu (2,0 mm) během finálního vyvrtávání. Jakmile se uvolní, elastické zotavení způsobilo odpružení a narušilo přesný průměr.
Xiamen Dazao Machinery Engineering Solution
1. Upgrade materiálu a před-úprava:Vyměněná zásoba surovin ze standarduAl7075-T6extrudovaná tyč do Al7075-T651 kované desky pro odlehčení pnutí.
2. Úprava sekvence procesu:Rozdělte obrábění do tří fází:
· Fáze 1: Hrubé frézování všech prvků zanechání 0,8 mm dokončovacího materiálu.
· Fáze 2: Cyklus uvolnění tepelného napětí- při 160 stupních po dobu 3 hodin, po kterém následuje-stabilizace pokojové teploty po dobu 24 hodin.
· Fáze 3: Finální dokončovací průchod pomocí specializovaných plně -obalových hydraulických čelistí- k rovnoměrnému rozložení upínacího tlaku po obvodu (360° kontakt) namísto soustředěného tříbodového tlaku čelistí.
3. Výsledky:Soustřednost a kruhovitost jsou přísně dodrženy v rozmezí 0,008 mm, což zcela eliminuje zadření ložisek při výrobě 3 000 kusů.
Případová studie 2: Sestava chladiče baterie EV (40% snížení nákladů)
Pozadí a výzva
Klient elektrického vozidla požadoval vlastní sestavu kapalinového chlazení (650 mm × 450 mm × 22 mm) pro baterii EV. Původní návrh vyžadoval úplné opracování vnitřních tekutinových kanálů z masivního pevného 45 kg bloku Al6061-T6, což vedlo k nepřijatelným jednotkovým nákladům (285,00 USD/jednotka) a cyklům přesahujícím 110 minut na součást.
Inženýrská analýza a přepracování procesu
Vyřezávání vnitřních kanálů z plného sochoru přineslo 82% zmetkovitost materiálu. Inženýři Dazao restrukturalizovali výrobní přístup kombinací dvou samostatných výrobních procesů:
· Fáze 1 vytlačování profilu:Vytlačovaný profil základní desky s mnoha{0}}dutinami s vnitřními průtokovými kanály vytvořenými přímo během vytlačování, čímž se omezuje odpad ze surovin o 70 %.
· Fáze 2 Lokalizované CNC frézování:K obrábění těsnících portů a montážních rozhraní byla použita vysokorychlostní{0}}4osá frézovací centra{2}}.
· Fáze 3 Friction Stir Welding (FSW):Spojení horní krycí desky pomocí-pevného třecího svařování s mícháním. FSW vytváří nepropustné-těsné spoje, aniž by roztavil základní kov, čímž eliminuje měknutí tepelně-zóny (HAZ) a tepelné deformace.
|
Parametr Metrika |
Počáteční monolitické CNC frézování |
Extruze Dazao + hybridní metoda FSW |
|
Počáteční hmotnost surového polotovaru |
45,0 kg |
12,8 kg |
|
Doba cyklu CNC obrábění |
110 minut |
14 minut |
|
Efektivita využití materiálu |
18 % (82 % šrot) |
85 % (15 % šrot) |
|
Míra selhání tlakové zkoušky |
1.2% |
0,05 % (FSW High Joint Strength) |
|
Celkové náklady na hotovou jednotku |
285,00 $ / jednotka |
168,00 $ / jednotka (snížení o 41 %) |
Komerční dopad
Hybridní proces snížil jednotkové náklady o 41 %, zkrátil výrobní lhůty ze 6 týdnů na 12 dní a dodal těsnící-chladicí desky certifikované pro odolnost vůči vnitřnímu tlaku přesahujícímu 0,6 MPa.
Kontrolní seznam akcí nákupu a průvodce hodnocením dodavatelů hliníku na zakázku
Výběr důvěryhodnéhozakázkový výrobce hliníkových dílůvyžaduje vyhodnocení fyzických{0}}možností provozovny, kontrolních systémů a technické odezvy.
Klíčová kritéria pro hodnocení společnosti vyrábějící hliník
Chcete-li se dozvědět více o našem výrobním zařízení a pokročilé 5osé výrobní kapacitě, prozkoumejte naše úplnémožnosti zakázkové výroby hliníkových dílů.
|
Kategorie auditu |
Dodavatel základní úrovně |
Pokročilá úroveň (Dazao Standard) |
|
Infrastruktura obrábění |
3-osé CNC vertikální frézy |
4-osé / 5-osé simultánní centra |
|
Sledovatelnost materiálu |
Ústní potvrzení |
Spektrometr PMI & Mill Test Reports |
|
Inspekční zařízení |
Posuvná měřítka a mikrometry |
Zeiss CMM, optický profilometr, X-ray |
|
Odezva podpory DFM |
Přímá nabídka bez zpětné vazby |
Automatizované DFM a modelování stresu za 24 hodin |
|
Certifikace systému jakosti |
Pouze ISO 9001 |
ISO 9001:2015 a IATF 16949:2016 |
Konečný kontrolní seznam pro pořizování před{0}objednávky
Před uvolněním nákupní objednávky (PO) dodavateli hliníkových komponent ověřte následující technické body:
Označení slitiny a tempery:Jsou kódy materiálů explicitně definovány na technických výkresech (např. Al6061-T651 namísto obecného hliníku)?
Tolerance kresby:Jsou ne{0}}kritické tolerance uvolněny podle normy ISO 2768-m (střední), aby se předešlo zbytečným nákladům na obrábění?
Specifikace povrchové úpravy:Je tloušťka anodizačního filmu (μm), barevný standard (Pantone / RAL) a požadavky na maskování jasně uvedeny?
Vizuální identifikátory obličeje:Jsou na 2D výkresech vyznačeny estetické kosmetické plochy, aby se zabránilo stopám po kontaktu přípravku na exponovaných površích?
Požadavky na balení:Je pro exportní námořní/letecké zásilky určena fólie VCI nebo vlastní pěnový obal-zabraňující korozi?
Nejčastější dotazy
01.Proč se můj hliníkový díl 6061-T6 hned po odepnutí prohnul jako banán?
02.Proč se černý eloxovaný hliník vrací v různých odstínech napříč díly?
03.Proč můj funkční CNC hliníkový prototyp selhal, když byl převeden na tlakové lití?
04.Proč se hluboké otvory a frézy ucpávají v hliníku Al5052?
05. Při jakém množství výroby je tlakové lití ve skutečnosti levnější než víceosé CNC obrábění?
06.Jak mohu předejít neočekávaným poplatkům za nástroje a sekundárním nákladům na šrot na zakázkových hliníkových RFQ?